Ironing na impressão 3D: topo liso sem perder bordas
· 7 min de leitura · 1 visualizações · por Equipe 3D Tocantins
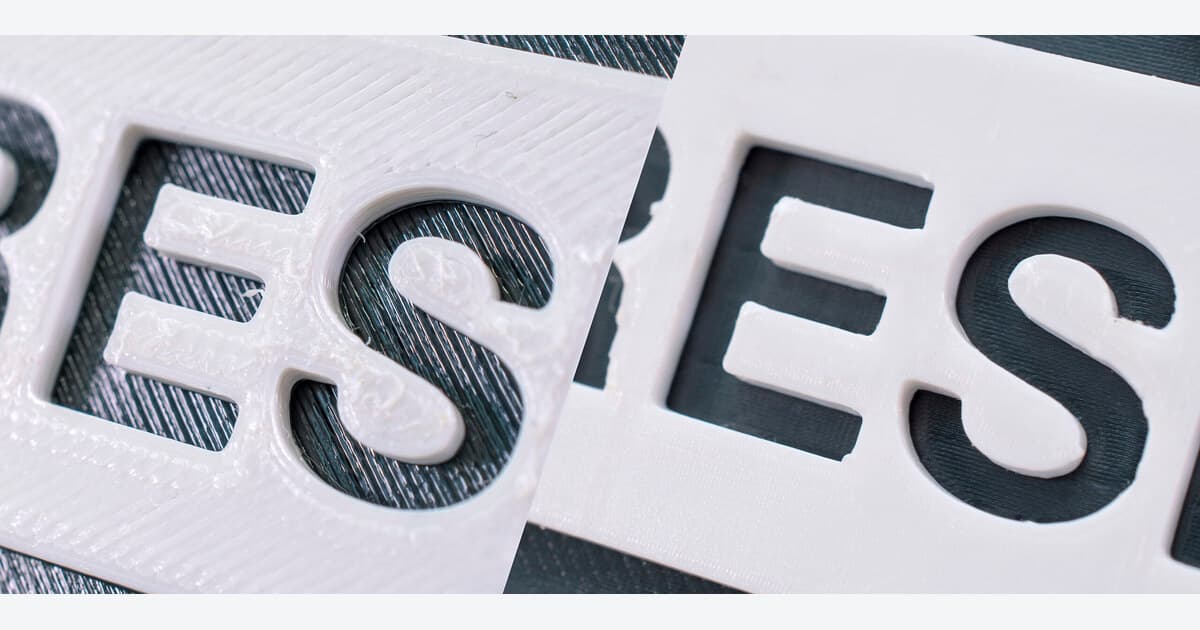
Uma tampa pode ter laterais boas e um topo que parece desenhado com pequenos cordões. O ironing, também chamado de alisamento, acrescenta uma passagem do bico sobre essa superfície para reduzir sulcos e preencher pequenas diferenças entre linhas. Funciona melhor quando o topo já está bem formado.
O ganho interessa a placas, etiquetas, bases de logotipo e tampas expostas. Há um custo em tempo e ajustes, e algumas geometrias quase não se beneficiam. Esta orientação é uma curadoria da documentação de Prusa, OrcaSlicer e Bambu Lab, com um exemplo de comparação que você pode adaptar à sua máquina.
Imagem de divulgação: Prusa Research, blog oficial.
O que o bico faz durante o ironing
O bico percorre novamente a superfície na mesma altura, com uma extrusão pequena. O contato quente ajuda a regularizar as cristas enquanto o material adicional ocupa espaços entre trajetórias. A explicação da Prusa sobre ironing mostra por que o recurso funciona em áreas planas e paralelas à mesa.
O vídeo oficial da Prusa demonstra a diferença e facilita reconhecer as linhas de passagem. Ele apresenta uma versão antiga do programa; a técnica permanece útil, mas o caminho dos menus e a disponibilidade de padrões devem ser conferidos no fatiador atual.
Ironing não alcança uma lateral vertical da mesma maneira. Também não transforma um domo em superfície contínua: o relevo formado por degraus entre alturas continua existindo. Se a peça tem uma face curva, reduzir altura de camada, mudar a orientação ou redesenhar a geometria pode responder melhor ao problema.
Antes de ativar o recurso, identifique qual superfície será vista. Uma caixa apoiada sobre a mesa pode precisar apenas da tampa lisa. Um pedestal com dois patamares exige atenção a ambos. Essa escolha evita acrescentar passagens em regiões que ninguém verá.
Prepare um topo íntegro antes de tentar alisá-lo
Imprima ou examine uma amostra sem ironing. Observe se as linhas do topo se encontram, se o preenchimento aparece através da cobertura e se há excesso acumulado junto às paredes. Uma superfície com buracos grandes ou regiões afundadas precisa de correção anterior.
A cobertura depende da combinação entre espessura superior, suporte oferecido pelo preenchimento e extrusão regular. Adicionar uma passagem fina sobre uma cobertura que cede entre espaços vazios não cria a sustentação ausente. Se a amostra estiver fraca, altere a formação do topo antes de comparar seu acabamento.
O guia da Prusa sobre o uso de ironing também aponta a orientação como alternativa: em certos modelos, imprimir a face principal contra a mesa oferece um acabamento mais adequado. A textura da chapa passará a fazer parte dessa escolha.
Uma etiqueta sem relevo pode ser boa candidata à inversão. Uma placa com letras salientes na face principal exige outro raciocínio, porque essa orientação altera contato com a mesa e eventuais suportes. Faça a decisão com o objeto completo, incluindo encaixes e montagem.
Se a peça inteira apresenta extrusão inconsistente, resolva esse comportamento primeiro. O ironing deve ser comparado sobre uma base repetível. Caso contrário, uma amostra parece melhor simplesmente porque a camada anterior saiu diferente.
Escolha a área e entenda os quatro ajustes principais
No OrcaSlicer e no Bambu Studio, procure Ironing ou Alisamento nas opções avançadas de qualidade. No PrusaSlicer, o recurso fica nas configurações de impressão. A nomenclatura varia, mas a decisão inicial é semelhante: todas as superfícies superiores ou somente a mais alta.
A wiki do Bambu Studio diferencia esses modos. Em uma placa com texto em relevo, selecionar apenas a superfície mais alta pode alisar as letras e deixar sem tratamento o fundo mais baixo. A prévia mostra essa diferença com mais clareza que o nome da opção.
| Ajuste | Para que serve | Sinal de que merece revisão |
|---|---|---|
| Fluxo de ironing | Define o material da passagem adicional | Riscos sem cobertura ou excesso arrastado |
| Espaçamento | Define a distância entre passagens | Faixas separadas ou tempo muito alto |
| Velocidade | Controla o deslocamento durante o alisamento | Acabamento irregular na mesma superfície |
| Recuo da borda | Limita quanto a passagem se aproxima do contorno | Acúmulo na periferia ou faixa sem tratamento |
Na documentação do OrcaSlicer, o fluxo se refere ao fluxo de uma camada normal, e não ao fluxo máximo do hotend. Portanto, 10% de ironing não significa limitar toda a impressora a 10% da capacidade. O valor governa aquela passagem específica.
Mantenha o padrão e a direção fixos enquanto acerta o básico. Retas e círculos concêntricos produzem trajetórias diferentes, mas mudar padrão, fluxo e velocidade simultaneamente torna difícil descobrir o motivo de uma melhora ou piora. Os valores padrão do perfil compatível são uma referência inicial, não uma promessa para todo rolo.
Exemplo: comparar uma placa de 80 por 30 mm
Imagine uma placa plana de 80 × 30 mm, com 3 mm de espessura, em PLA e bico de 0,4 mm. O objetivo é melhorar a face superior sem perder definição nas bordas. Os números a seguir organizam um ensaio hipotético; não representam medição da equipe.
Prepare uma versão sem ironing e três versões com o recurso. Nas três, mantenha o mesmo espaçamento e a mesma velocidade do perfil. Para investigar fluxo, use uma pequena sequência em torno do valor inicial, como 10%, 15% e 20%, somente se esses valores forem compatíveis com a referência do seu material.
Identifique cada amostra na face inferior ou anote sua posição na mesa. Não coloque um texto alto na área de comparação, pois ele muda a interpretação de "superfície mais alta". O primeiro objetivo é comparar uma área simples; o relevo entra depois.
Examine a face seca e fria sob a mesma iluminação. Procure continuidade entre linhas, marcas de arraste e excesso junto ao contorno. A amostra com mais brilho não é necessariamente a mais plana. Compare também com o dedo e com a função esperada, sem apertar a peça a ponto de mascarar pequenas diferenças.
Depois de escolher o fluxo, teste apenas o espaçamento ou a velocidade. Reintroduza as letras e confira quais patamares receberam alisamento. Por último, observe o tempo estimado para a placa inteira e para o lote solicitado. Uma diferença pequena em uma unidade pode ocupar uma janela importante da máquina em dezenas de peças.
Registre a versão do fatiador, o perfil, o rolo e a altura de camada. Se um pedido precisa ser repetido no mês seguinte, a descrição "ironing ligado" deixa de fora quase tudo que permitiria reproduzir o acabamento.
Quando o tempo adicional não se paga
Uma face inferior escondida, uma peça que receberá textura ou um objeto com topo quase todo curvo pode consumir tempo sem melhora útil. Faça a comparação com a aplicação final: leitura de uma etiqueta, contato de uma tampa ou aparência de um logotipo.
Há limites térmicos. Prusa e Orca alertam que a alimentação lenta do filamento durante ironing pode favorecer heat creep em certas condições. Se surgirem estalos, falhas progressivas de extrusão ou travamento, interrompa a tentativa e confira refrigeração do hotend e condições do perfil. Aumentar temperatura às cegas pode complicar a investigação.
Também avalie a definição das bordas. Alisar uma área grande pode ser positivo, mas texto pequeno e cantos delicados podem perder nitidez com excesso de material. Um recuo da borda precisa ser julgado na peça: afastar demais a trajetória deixa uma faixa diferente ao redor.
Se o objetivo é preparar uma peça para pintura, compare o trabalho total. O guia de lixa, primer e tinta aborda o acabamento depois da impressão. Ironing pode reduzir uma etapa em certas faces, mas não substitui automaticamente o processo de preparação de todas as superfícies.
Perguntas frequentes
Ironing remove as linhas das laterais?
O recurso atua principalmente em superfícies superiores planas. As linhas verticais ou os degraus de uma parede inclinada exigem outras decisões de impressão ou acabamento.
Qual é o melhor fluxo de ironing para PLA?
Não existe um valor universal. Use o perfil do seu conjunto como referência e compare pequenas variações, mantendo os demais parâmetros constantes.
Por que somente as letras receberam alisamento?
A opção de superfície mais alta pode selecionar apenas o topo do relevo. Para tratar patamares inferiores expostos, confira o modo de todas as superfícies superiores.
Posso ativar ironing em todas as camadas sólidas?
Alguns fatiadores oferecem essa opção. Ela acrescenta muitas passagens e exige uma finalidade específica; para acabamento externo, normalmente vale começar pelas superfícies visíveis.
Ironing sempre deixa a peça brilhante?
O aspecto depende do filamento, do bico, da trajetória e dos ajustes. Escolha pelo acabamento necessário, porque brilho e regularidade não são a mesma medida.
Transforme o melhor resultado em um perfil reproduzível
Salve o projeto aprovado e uma fotografia da amostra antes de produzir o lote. O artigo STL ou 3MF ajuda a decidir como guardar geometria e configurações para repetir o trabalho.
Encontre quem faz
Diretório de makers do Tocantins por categoria e cidade.
Cadastre seu trabalho
Mostra seu portfólio. 5 min, grátis, sem comissão.
Quer contribuir?
Tem pauta ou quer escrever aqui? Manda email pra equipe.