Reflexos do laser revelam falhas no metal impresso
· 6 min de leitura · por Equipe 3D Tocantins
As linhas de luz no fundo de uma piscina revelam como sua superfície está se movendo. Pesquisadores do NIST exploram um efeito semelhante para observar metal derretido durante impressão 3D: os reflexos do laser podem carregar sinais de uma cavidade que está prestes a produzir um defeito.
A pesquisa, divulgada em setembro de 2025, continua sendo uma linha relevante de monitoramento de fabricação metálica. Ela procura enxergar o processo enquanto acontece, em vez de depender apenas da inspeção da peça depois que tudo esfriou.
Que defeito os reflexos podem ajudar a identificar?
Na fusão a laser de pó metálico, energia insuficiente pode deixar regiões mal fundidas. Energia excessiva também pode criar problemas. A evaporação intensa pode formar uma depressão no banho de fusão, conhecida como keyhole, que pode colapsar e deixar poros.
O NIST explica como os padrões de reflexão ajudam a observar essa depressão. A forma da superfície líquida modifica o caminho da luz refletida; medir esse padrão permite inferir informações sobre o que acontece no metal.
Não é uma fotografia comum do defeito pronto. É uma medição indireta de um processo muito rápido, feita num ambiente com calor, pó e um laser que exige contenção. O desafio é transformar o sinal óptico numa informação confiável.
Isso pode abrir caminho para controle mais cedo, mas identificar um sinal não significa que toda falha já seja corrigida automaticamente. Medição, interpretação e ação de controle são etapas distintas.
Como os pesquisadores capturaram a luz refletida?
A demonstração descrita pelo NIST usa uma estrutura em forma de cúpula para receber reflexos do laser. Câmeras de alta velocidade registram os padrões resultantes, permitindo relacioná-los à geometria do banho de fusão.
A superfície da cúpula precisa refletir o suficiente para ser observada, sem espalhar a luz de maneira que apague a informação. Esse detalhe mostra que o sistema de medição também precisa ser projetado: simplesmente colocar uma câmera dentro da máquina não produz o mesmo dado.
O ensaio permitiu detectar formação de cavidade e estimar sua profundidade nas condições estudadas. Entretanto, a cúpula limita o campo útil e não representa uma solução comercial pronta para fabricar peças grandes.
O trabalho é valioso como investigação do fenômeno. Ao compreender melhor o sinal, pesquisadores podem desenvolver arranjos mais compatíveis com máquinas e aplicações industriais.
Por que observar metal fundido é tão difícil?
O banho de fusão é pequeno e muda rapidamente. A região pode incluir vapor, partículas projetadas e variações intensas de temperatura. Parte dos fenômenos relevantes acontece numa escala temporal muito menor do que um vídeo convencional consegue registrar.
Além disso, a máquina contém riscos que impedem observação direta improvisada. Laser, pó e atmosfera de processo precisam de proteção e controle. A pesquisa não é um convite para abrir um equipamento industrial e filmar o ponto de fusão.
O Additive Manufacturing Metrology Testbed do NIST foi desenvolvido para estudar monitoramento, controle e medições nessa categoria de fabricação. Sua arquitetura aberta de pesquisa permite instrumentação que não está necessariamente disponível numa máquina comercial.
Essa diferença importa ao avaliar a transferência. Uma técnica pode produzir medições excelentes num equipamento experimental e ainda precisar de adaptação para operar continuamente numa fábrica.
Um sensor a mais já permite garantir qualidade?
Não. O sensor precisa ser calibrado, e a relação entre sinal e defeito precisa ser validada. Caso contrário, mudanças de material, geometria ou condições podem produzir interpretações erradas.
A linha do NIST de validação de modelos em manufatura aditiva enfatiza dados de medição confiáveis. Isso evita um ciclo em que um modelo é considerado correto apenas porque concorda com outro modelo.
| Etapa | Resultado esperado | Evidência necessária |
|---|---|---|
| Capturar reflexos | Obter sinal reproduzível | Calibração e controle do instrumento |
| Relacionar sinal e superfície | Inferir condição do banho | Comparação com medições de referência |
| Detectar risco de poro | Identificar situação indesejada | Validação em amostras e condições distintas |
| Ajustar o processo | Reduzir defeitos | Ensaios que confirmem melhora da peça |
Um sistema pode ser bom na primeira etapa e ainda não estar pronto para a última. Essa separação é mais útil do que anunciar genericamente uma "impressora que se corrige sozinha".
Como isso poderia mudar o controle de uma peça?
Em princípio, detectar uma condição problemática durante a impressão permitiria registrar, interromper ou ajustar o processo antes de continuar. Qual ação faz sentido depende da máquina, do material e dos requisitos do componente.
Considere uma região que apresenta sinal de instabilidade. Reduzir energia pode parecer uma resposta intuitiva, mas também pode criar falta de fusão se o ajuste for inadequado. O controle precisa equilibrar riscos diferentes e ser validado.
Um registro localizado ao longo da fabricação também pode ajudar a orientar inspeção posterior. Isso não dispensa automaticamente tomografia ou ensaios exigidos pela aplicação. Pode fornecer informação adicional sobre onde e por que investigar.
Na indústria, o benefício deve aparecer em repetibilidade, taxa de defeitos e custo de qualidade. Uma medição visualmente impressionante só se converte em vantagem de produção quando melhora uma decisão real.
Potência, reflexo e temperatura não são a mesma medida
O NIST também descreve o HALO, instrumento para medir potência de laser por pressão da luz. É outra pesquisa de medição, com finalidade distinta daquela dos reflexos do banho de fusão.
A distinção ajuda a entender a cadeia de controle. Saber a potência entregue não equivale a conhecer a temperatura local; conhecer uma emissão óptica não equivale automaticamente a saber a forma da cavidade. Cada instrumento mede uma grandeza ou um sinal relacionado.
Modelos podem conectar essas informações, mas a conexão precisa de hipóteses e calibração. Materiais diferentes podem absorver ou emitir luz de maneiras diferentes. Um valor de sensor não deve ser tratado como verdade universal sem contexto.
Para quem acompanha notícias de impressão metálica, essa é uma boa régua: perguntar o que foi medido diretamente, o que foi inferido e o que foi realmente corrigido no processo.
O que vale acompanhar daqui para frente?
Os próximos sinais de maturidade seriam sistemas com campo de observação maior, integração em máquinas de produção e validação em materiais e geometrias diferentes. Também interessa conhecer falsos alarmes e situações em que o método deixa de identificar um problema.
Nenhum sensor precisa ser perfeito para ser útil, mas suas limitações devem ser conhecidas. Um sistema pode complementar outros métodos e melhorar rastreabilidade mesmo sem eliminar inspeção final.
Para o público de bancada, não há um acessório correspondente que transforme uma câmera comum em instrumento de metrologia do banho de fusão. O aprendizado está na importância de medir o fenômeno certo e relacioná-lo ao resultado, princípio que vale em qualquer escala de fabricação.
Perguntas frequentes
O método vê poros dentro da peça já pronta?
Ele investiga sinais do processo de fusão por meio de reflexos. Não é equivalente a uma tomografia da peça acabada.
A cúpula já pode ser instalada em qualquer impressora metálica?
O arranjo descrito é experimental e tem limitações de campo e integração. Não é um acessório universal.
A pesquisa elimina ensaios depois da impressão?
Não há essa garantia. Monitoramento pode complementar controle e inspeção, conforme a aplicação e sua validação.
É a mesma coisa que medir temperatura com câmera térmica?
Não. O método usa padrões de reflexão para obter informações da superfície do metal líquido; outras medições têm funções diferentes.
Qual é a principal contribuição?
Mostrar que a luz refletida pode carregar informação útil sobre instabilidades muito rápidas do banho de fusão.
Para outra estratégia de melhorar fabricação metálica, veja o artigo sobre titânio produzido por deposição com fio. Processo, material e medição precisam ser avaliados juntos para que a peça final cumpra sua função.
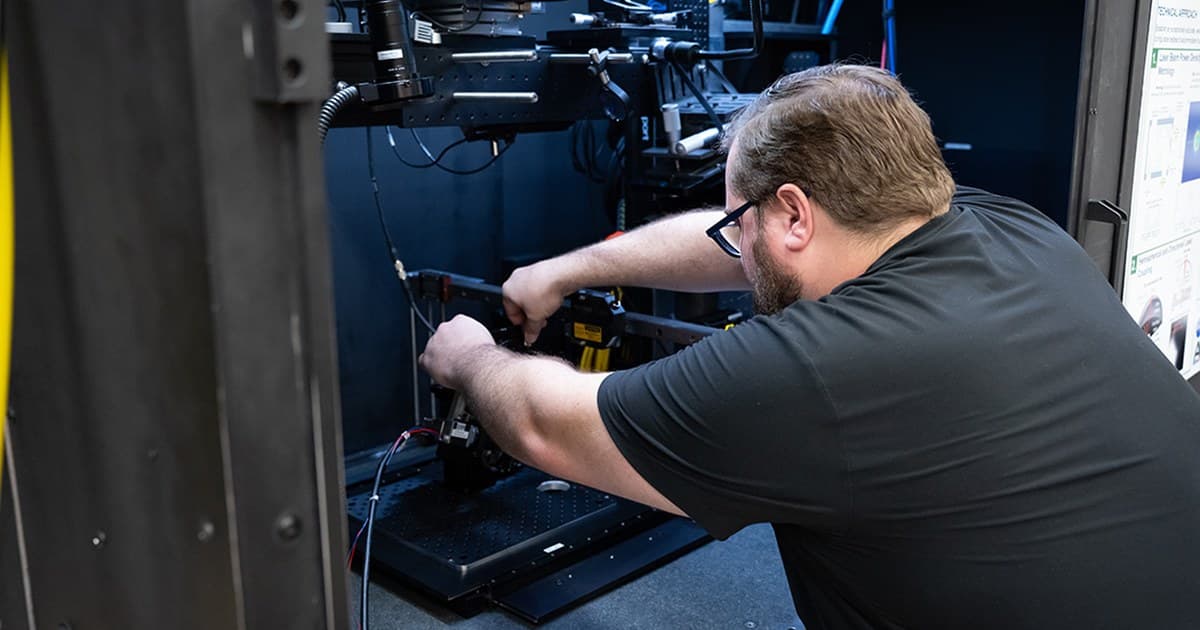
Crédito da capa: David Deisenroth ajusta equipamento de medição no laboratório. Foto: M. King, NIST. Fonte original.
Encontre quem faz
Diretório de makers do Tocantins por categoria e cidade.
Cadastre seu trabalho
Mostra seu portfólio. 5 min, grátis, sem comissão.
Quer contribuir?
Tem pauta ou quer escrever aqui? Manda email pra equipe.